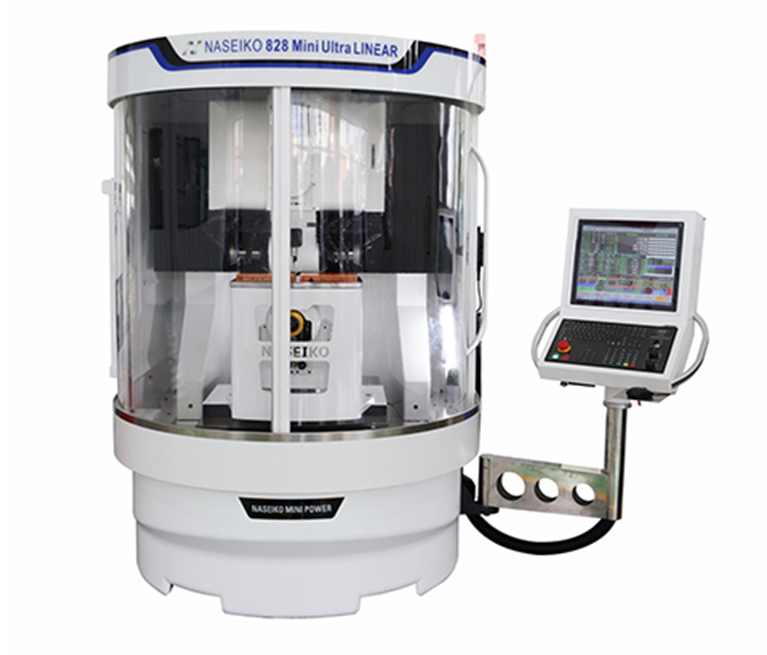
五轴数控磨床面向复杂曲面、异形轮廓、精密模具、刀具刃具、航空零部件及硬脆材料零件的磨削加工,通常由床身、直线轴、旋转轴、主轴系统、砂轮修整装置、冷却过滤系统、数控系统和测量单元组成。其优势在于能够通过多轴联动调整砂轮与工件的相对姿态,减少多次装夹带来的定位误差,提高曲面一致性和加工效率。
设备投入运行前,应优先确认安装环境。磨削加工对温度波动、振动、粉尘和油污较为敏感,车间温度变化过大会引起床身、主轴和旋转轴微量形变,影响联动精度。设备周边应保持清洁、干燥、通风,冷却液和过滤系统应定期维护,避免磨屑进入导轨、丝杠和电气部件。
五轴数控磨床开机后应进行空载预热,使主轴、导轨和旋转轴达到相对稳定的热平衡状态,再开始正式加工。工件装夹应保证定位基准清晰、受力均匀、无干涉风险,复杂工件可借助测头或标准量具复核坐标系。程序运行前应进行仿真和空跑验证,确认旋转轴行程、刀尖跟随补偿、砂轮直径补偿和安全高度设置合理,避免发生碰撞或过切。
加工过程中应关注主轴负载、砂轮状态、冷却液覆盖和磨削声音。砂轮磨损、动平衡异常或修整不足,容易引起表面纹路不均、尺寸漂移和烧伤风险。冷却液应覆盖磨削区域,过滤系统应保持通畅,防止杂质划伤工件或加速砂轮钝化。对于批量加工,应建立确认、过程抽检和补偿调整机制,避免因砂轮直径变化、温度漂移或装夹偏差造成批量超差。
对于杭州及周边地区的精密制造、模具加工和刀具修磨企业,五轴数控磨床的选型和运行管理应结合产品结构、批量特征、检测能力和运维条件综合考虑。设备投入使用后,应建立运行台账,记录预热状态、砂轮修整、补偿调整、异常报警和维护内容,使加工过程具备可追溯性。通过规范操作、稳定环境、精细工艺和持续点检,数控磨床能够在复杂零件磨削中保持较好的加工一致性和长期可靠性。