过去,国内多数刀具工厂的生产模式高度依赖资深调机师傅的个人经验。同一台设备,因操作人员不同,产出的刀具品质便存在波动。这种模式在传统机械加工领域尚可维系,但面对新能源、航空航天、半导体等供应链对“稳定性”的严苛要求,已成为无法逾越的门槛。
真正的行业拐点,源于三个维度的同步跃迁,它们正在重新定义刀具磨床的技术标准。
全链路恒温控制
环境温度每波动1℃,机床主轴与床身的热变形就可能产生1~2μm的误差,这足以抵消亚微米级的精度余量。如今,磨削解决方案已进化为“环境+主轴+磨削液”的三重全闭环温控系统:
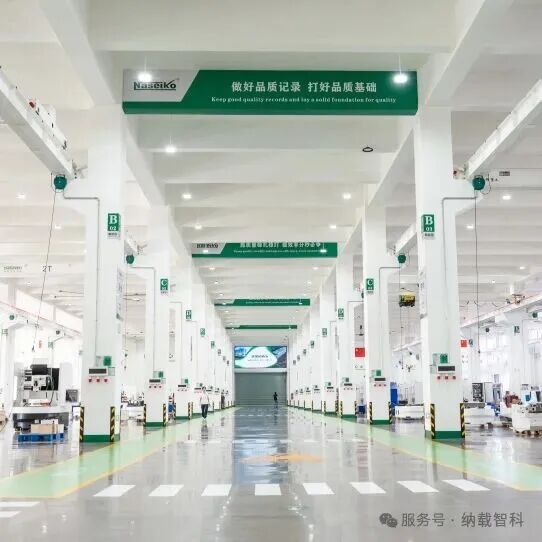
恒温车间
提供稳定的基础环境。
主轴热补偿
内置温度传感器搭配算法,实时抵消主轴发热带来的形变。
磨削液精准控温
带走磨削区域的瞬时热量。
三者协同,确保加工精度始终处于同一水平线。
工艺数字化
数字化磨床的核心,在于将上千种刀具类型与工件材质的加工参数,沉淀为标准化的工艺数据库。从砂轮修整曲线到进给策略,从粗磨到精磨的全程参数均被固化在系统中。这不仅降低了对特定人员的依赖,更实现了工艺知识的传承与复用,让“老师傅”的经验转化为可复制的数字资产。
在机检测与实时补偿
传统生产模式依赖加工完成后的集中检测,一旦发现尺寸超差,往往意味着整批报废,造成巨大的材料与时间浪费。当下的磨床普遍搭载在机检测功能,能够在加工过程中自动测量刃口尺寸,并根据检测结果实时修正砂轮进给量。这种“加工即检测”的模式,将质量控制前置,在工件下线前就完成误差补偿,同步提升了生产效率与品质稳定性。
这场从微米到纳米的产业升级,没有惊天动地的口号,只有车间里对精度的追求。在制造业的浪潮之下,真正的竞争力从来不是喊出来的磨出来的。